Escaneo 3D o medición táctil — cuál elegir para tu pieza
El escaneo 3D y la medición táctil resuelven preguntas distintas. La CMM táctil mide pocos puntos con exactitud de micras y es la referencia para tolerancias cerradas, datums y GD&T. El escáner 3D óptico captura millones de puntos en minutos y muestra la forma completa de la pieza en un mapa de desviación. La elección depende de la tolerancia, la geometría y la superficie de cada pieza.
La diferencia está en cuántos puntos y con qué exactitud
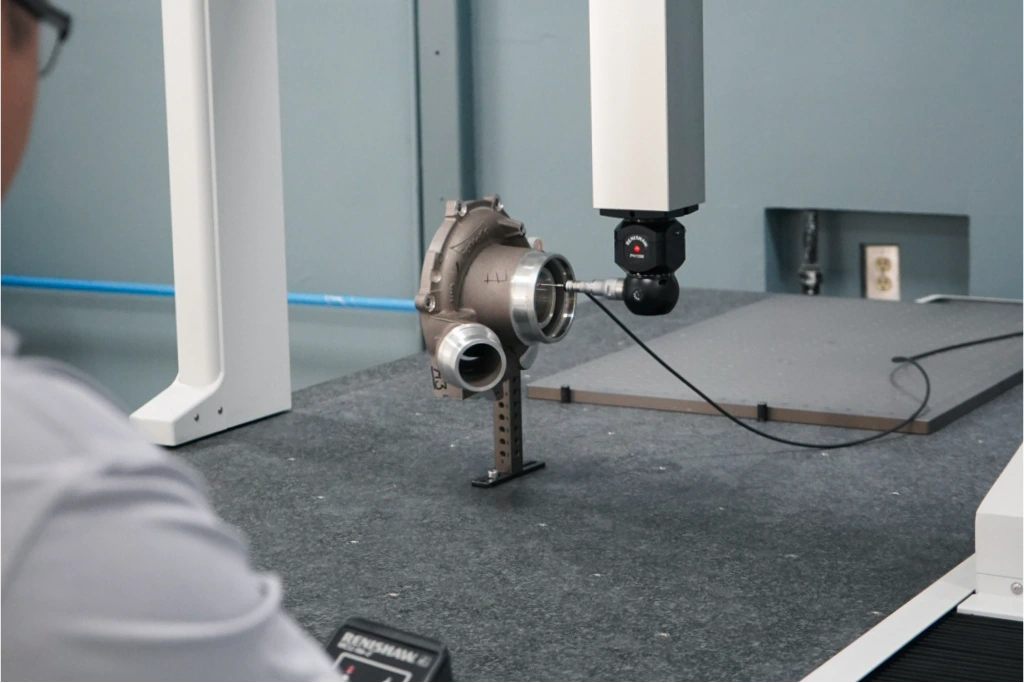
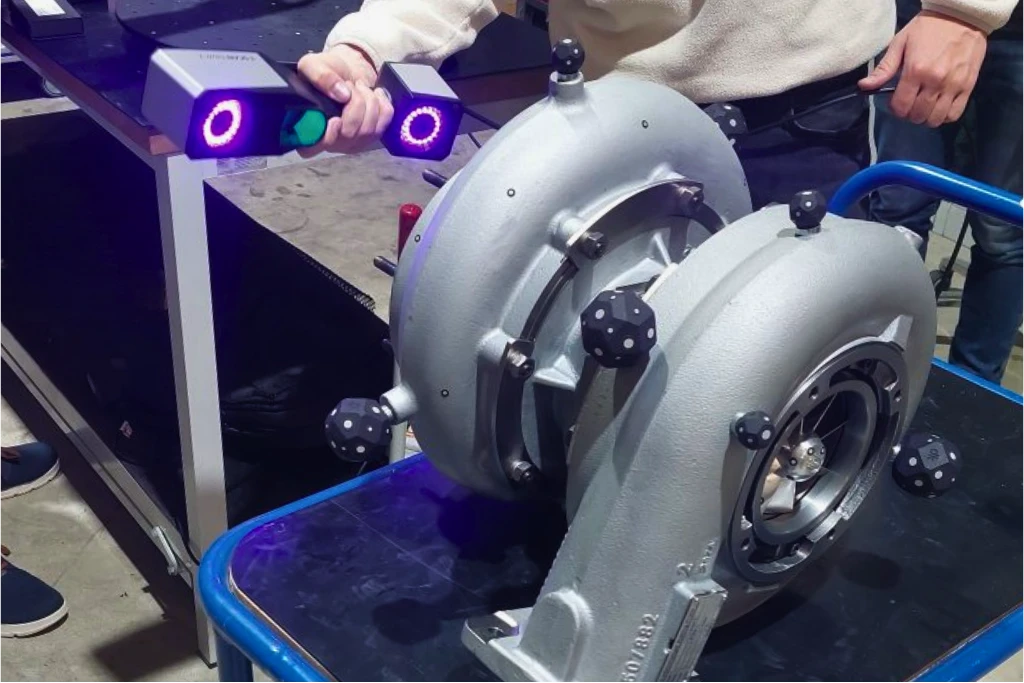
Una máquina de medición por coordenadas táctil toca la pieza con un palpador y registra cada punto con una exactitud del orden de 2 µm. La Coord3 Universal, por ejemplo, declara un MPEE0 desde 1.9 + 3.0·L/1000 µm bajo ISO 10360-2, con cabezal PH10 y palpador TP20. El escaneo 3D óptico proyecta luz estructurada o láser sobre la superficie y reconstruye una nube de puntos densa en una sola pasada. El ZEISS T-SCAN hawk 2 declara 0.02 mm + 0.015 mm/m de precisión volumétrica, con un ensayo de validación basado en ISO 10360. Las dos cifras no se comparan entre sí porque salen de ensayos distintos, y eso es justo lo que separa a las dos tecnologías — la táctil mide una característica con la menor incertidumbre posible, la óptica mide la pieza entera.
Comparativa de escaneo 3D y medición táctil
| Criterio | Medición táctil con CMM | Escaneo 3D óptico |
|---|---|---|
| Qué entrega | Puntos discretos sobre las características programadas | Nube de millones de puntos y mapa de color de desviaciones |
| Exactitud típica | Micras, declarada bajo ISO 10360-2 | Centésimas de milímetro, según el sistema y el volumen |
| Norma de aceptación | ISO 10360-2 y ISO 10360-5 | ISO 10360-13 y VDI/VDE 2634 Parte 2 y Parte 3 |
| Fuerte en | Diámetros, posiciones, datums, perpendicularidad, roscas y barrenos profundos | Superficies libres, lámina, plástico inyectado, fundición, piezas flexibles |
| Superficie | Indiferente al color y al brillo | Brillo, negro o transparencia pueden pedir matizante |
| Tiempo por pieza | Depende del número de características; el programa se reutiliza en serie | Minutos para la superficie completa |
| Uso típico | Liberación dimensional y control de tolerancias cerradas | Primera pieza, ingeniería inversa, análisis de deformación, comparación contra CAD |
Las normas con las que se declara cada tecnología
La medición táctil se acepta y se reverifica con ISO 10360-2, que mide el error de indicación al medir longitudes y la repetibilidad, e ISO 10360-5, que evalúa el error de palpado con uno o varios estilos. En México la ISO 10360-2 tiene su adopción nacional, la NMX-CH-10360-2-IMNC. El escaneo 3D óptico se evalúa con VDI/VDE 2634 Parte 2, para sistemas de una sola vista basados en triangulación, y Parte 3, para sistemas que combinan varias vistas. La prueba usa esferas, barras de dos esferas y planos de superficie difusa, y declara el error de palpado sobre la esfera, el error de distancia entre esferas y el error de planitud. Desde 2021 existe además ISO 10360-13, la parte de la serie dedicada a los sistemas ópticos 3D. Pedir la norma junto a la cifra es la única forma de comparar dos equipos de la misma tecnología.
Cuándo conviene la medición táctil
La medición táctil conviene cuando la tolerancia es de micras o de pocas centésimas y el plano trae GD&T bajo ASME Y14.5. La CMM construye datums a partir de superficies reales, mide posición verdadera, perpendicularidad y cilindricidad con la incertidumbre más baja del taller, y entra en barrenos profundos o ranuras donde la luz no llega. Es la elección natural en maquinado de precisión, en componentes de motor y transmisión de autopartes, en aeroespacial y en dispositivos médicos con tolerancias funcionales. En producción en serie, el programa de la máquina tridimensional se escribe una vez y mide cada pieza igual, lo que facilita el estudio R&R y el control estadístico.
Cuándo conviene el escaneo 3D
El escaneo 3D conviene cuando lo que importa es la forma completa y no un puñado de cotas. Una pieza de lámina estampada, una carcasa de plástico inyectado o una fundición se comparan contra su modelo CAD en un mapa de color que muestra, de un vistazo, dónde está fuera de tolerancia y cuánto. El escáner digitaliza también herramentales y piezas sin plano para ingeniería inversa, y mide sin contacto piezas flexibles o delgadas que un palpador deformaría. En primera pieza y en ajuste de moldes y troqueles, ver la superficie entera ahorra iteraciones. ZEISS ofrece esta tecnología en equipos fijos como el ATOS Q y el GOM Scan 1, y en portátiles como el T-SCAN hawk 2.
La superficie y el material también deciden
El escaneo 3D óptico depende de que la luz regrese al sensor. Las superficies muy brillantes, negras o transparentes, como el aluminio maquinado a espejo, el plástico negro o el vidrio, devuelven poca señal o reflejos falsos, y se resuelven con un matizante en aerosol o con un sensor de luz azul de banda angosta. ISO 10360-13 parte de superficies cooperativas por esa razón. La medición táctil es indiferente al color y al brillo, pero necesita que la pieza aguante la fuerza de palpado y que la característica sea accesible para el estilo. Una pieza de hule, una película o una lámina muy delgada piden escaneo; un barreno profundo y estrecho pide palpador.
¿Sirve el escaneo 3D para liberar un PPAP?
El escaneo 3D sirve para liberar un PPAP cuando el cliente lo acepta y el sistema demuestra capacidad para la tolerancia que mide. El manual PPAP de AIAG pide resultados dimensionales de todas las características del plano, y el manual MSA pide que el sistema de medición sea capaz, con un estudio R&R aceptable, sin fijar una tecnología. En la práctica, muchas armadoras aceptan el mapa de color para superficies y perfiles, y piden la CMM táctil para las características críticas con tolerancias cerradas. Confirmar con el ingeniero de calidad del cliente qué acepta para cada característica evita repetir el envío.
Las dos tecnologías también se combinan
La medición táctil y el escaneo 3D no son excluyentes, y muchas plantas usan las dos sobre la misma pieza. Una CMM con cabezal de escaneo continuo, como la Coord3 Universal con SP25M o REVO, captura perfiles densos sin perder la exactitud táctil. Un sistema multisensor como el Micro-Vu Excel combina medición óptica, táctil y láser en un solo equipo. Y en primera pieza es habitual escanear la superficie completa para ubicar las zonas críticas y medirlas después en la CMM. El criterio es asignar a cada característica la tecnología con la incertidumbre adecuada para su tolerancia.
Cómo decidir con tu propia pieza
La forma más rápida de decidir es medir la pieza real con las dos tecnologías y comparar resultados. 3D Metrisoft distribuye las CMM Coord3, los escáneres ZEISS y los sistemas Micro-Vu, y ofrece demostración sin costo con piezas del prospecto, en línea, en su planta o en el Tech Center de Querétaro. El laboratorio de 3D Metrisoft en Querétaro también ejecuta la medición por pieza para quien todavía no va a invertir en equipo, con la acreditación PJLA 89786 para inspección dimensional.
Preguntas frecuentes
La CMM táctil es más exacta por punto. Una CMM de puente declara errores del orden de 2 µm más una componente proporcional a la longitud bajo ISO 10360-2, mientras que un escáner 3D industrial trabaja en el orden de centésimas de milímetro. A cambio, el escáner mide la superficie completa en minutos.